Davanti a un disegno tecnico con componenti in metallo duro o materiali temprati, la decisione su quale processo di lavorazione affidare al pezzo si presenta prima o poi in ogni officina. La fresatura CNC e l’elettroerosione a filo sono due tecnologie diverse per principio di funzionamento, e non sono intercambiabili: ognuna dà il meglio in condizioni specifiche. Capire quali sono queste condizioni evita preventivi sbagliati, pezzi fuori tolleranza e tempi di consegna che slittano. Questa guida mette a confronto i due processi su durezza del materiale, tolleranze, geometrie e costi, così da avere criteri concreti per scegliere.
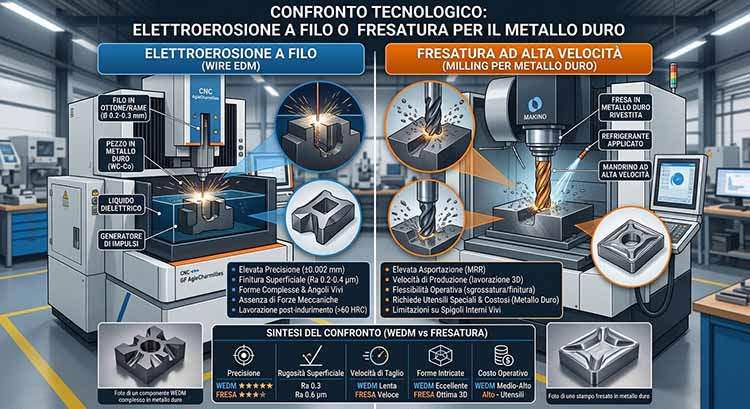
| Criterio | Fresatura CNC | Elettroerosione a filo |
|---|---|---|
| Durezza materiale consigliata | Fino a circa 50-55 HRC | Fino a 60-65 HRC e oltre, anche su carburi sinterizzati |
| Tolleranze tipiche raggiungibili | Da ±0,02 a ±0,05 mm | Fino a ±0,005-0,02 mm |
| Raggi interni minimi | Limitati dal diametro della fresa | Molto più ridotti, legati al diametro del filo |
| Velocità di rimozione materiale | Alta | Più lenta, soprattutto su spessori elevati |
| Deformazione del pezzo | Possibile per via delle forze di taglio | Ridotta al minimo, lavorazione senza contatto |
| Ambito ideale | Sgrossature, geometrie 3D, superfici estese | Profili di precisione, componenti temprati, piccole serie |
Cos’è la fresatura CNC e quando funziona bene sul metallo duro
La fresatura CNC è una lavorazione meccanica per asportazione di truciolo: un utensile rotante entra fisicamente in contatto con il pezzo e ne rimuove materiale seguendo un percorso programmato. È un processo versatile, adatto a sgrossature, lavorazioni 3D e superfici estese, e su acciai non temprati garantisce ottime velocità di rimozione e costi contenuti per pezzo.
Il limite arriva quando il materiale supera i 50-55 HRC di durezza: le frese si consumano più rapidamente, i tempi di lavorazione si allungano e i costi degli utensili salgono in modo sensibile. Su acciai temprati o carburi, mantenere un tagliente affilato diventa un problema ricorrente, e il rischio di rottura dell’utensile cresce insieme alla durezza del pezzo. In officina questo si traduce spesso in cambi utensile frequenti e in una qualità superficiale meno costante lavorazione dopo lavorazione.
Cos’è l’elettroerosione a filo e perché cambia le regole sul metallo duro
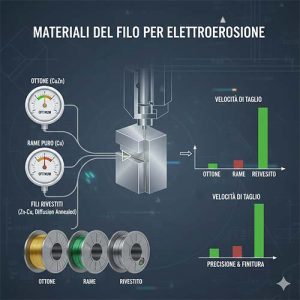
L’elettroerosione a filo (Wire EDM) funziona in modo completamente diverso: non c’è taglio meccanico, ma erosione del materiale tramite scariche elettriche controllate. Un sottile filo, generalmente in ottone o rame, scorre lungo un percorso definito dal CNC e agisce da elettrodo, mentre il pezzo è immerso o irrigato con un liquido dielettrico che favorisce le scariche e asporta i residui.
Il vantaggio principale su metallo duro sta nel fatto che il consumo del filo resta pressoché costante indipendentemente dalla durezza del materiale: che si lavori un acciaio dolce o un carburo sinterizzato a 65 HRC, il comportamento del processo non cambia in modo significativo. Non essendoci contatto meccanico, non ci sono nemmeno forze di taglio che possano piegare o spostare il pezzo, il che rende questa tecnologia particolarmente adatta a componenti già temprati o a particolari sottili che con la fresatura rischierebbero di deformarsi.
Confronto diretto: tolleranze, precisione e geometrie complesse
Sulla carta entrambi i processi possono dichiarare buona precisione, ma nella pratica le differenze emergono su due fronti: le tolleranze richieste e la geometria da realizzare.
Con la fresatura, un raggio interno non può mai essere più piccolo del raggio della fresa utilizzata: è un vincolo fisico del processo. L’elettroerosione a filo, lavorando con un filo che ha diametri molto ridotti (spesso tra 0,1 e 0,3 mm), permette di ottenere angoli interni e raggi molto più stretti, con un margine dettato più dall’offset di taglio che dalle dimensioni dell’utensile.
Sul piano delle tolleranze, quando il disegno tecnico specifica valori inferiori a ±0,02 mm, l’elettroerosione a filo diventa spesso l’unica scelta realmente affidabile, soprattutto su componenti già temprati dove la fresatura introdurrebbe un margine di errore difficile da controllare. La finitura superficiale ottenuta è generalmente pulita e con bave ridotte al minimo, un aspetto che riduce anche le lavorazioni di rifinitura successive.
Va detto con chiarezza: nessuno dei due processi sostituisce l’altro in modo assoluto. La fresatura resta più efficiente per rimuovere grandi volumi di materiale e realizzare geometrie 3D ampie; l’elettroerosione a filo entra in gioco dove la fresatura non può arrivare per precisione o per durezza del materiale.
Tempi e costi di lavorazione: quale processo conviene davvero
Il tempo macchina è spesso il criterio che orienta la scelta finale, ma va letto insieme alla qualità richiesta, non isolatamente.
Come riferimento pratico, per un componente in acciaio di 10 mm di spessore, un taglio grezzo più due passate di finitura con elettroerosione a filo richiedono mediamente da 1,5 a 2 ore; su metallo duro o con tagli multistrato questi tempi possono raddoppiare. La fresatura, a parità di volume di materiale rimosso su acciai non temprati, resta generalmente più rapida.
| Fattore di costo | Fresatura CNC | Elettroerosione a filo |
|---|---|---|
| Tempo ciclo su acciaio non temprato | Più rapido | Più lento |
| Tempo ciclo su metallo duro/temprato | Costi e tempi crescono rapidamente | Tempi stabili, prevedibili |
| Consumo utensile | Alto su materiali duri | Trascurabile e costante |
| Lavorazioni di rifinitura successive | Spesso necessarie su geometrie fini | Ridotte grazie alla finitura pulita |
Il costo reale di un componente non si misura solo in ore macchina: pezzi fuori quota da recuperare, attrezzaggi che non tengono o preventivi rifatti pesano quanto, se non più, del tempo di lavorazione stesso. Su materiali duri, un tempo ciclo più lungo ma prevedibile con l’elettroerosione a filo può risultare più conveniente di una fresatura più rapida ma meno affidabile sulla tenuta dimensionale.
Criteri pratici per scegliere: una checklist decisionale
Per orientarsi senza dover rifare i calcoli ogni volta, conviene ragionare su alcuni fattori chiave prima di assegnare la lavorazione:
- Durezza del materiale: sopra i 50-55 HRC la fresatura perde efficienza; oltre questa soglia l’elettroerosione a filo diventa la scelta più stabile.
- Tolleranze a disegno: valori sotto ±0,02 mm indirizzano quasi sempre verso il filo.
- Complessità geometrica: raggi interni stretti, spigoli vivi o profili sottili sono più semplici da ottenere con l’elettroerosione.
- Quantità di pezzi: piccole serie o prototipi con geometrie complesse beneficiano della ripetibilità dimensionale del filo, mentre grandi volumi su materiali non temprati restano più economici in fresatura.
- Stato del materiale: componenti già temprati vanno spesso lavorati per erosione, proprio per evitare deformazioni indotte da forze di taglio.
Nella pratica, i due processi vengono spesso combinati: la fresatura per la sgrossatura iniziale e la definizione delle forme generali, l’elettroerosione a filo per le finiture di precisione e le geometrie che l’utensile non può raggiungere.
Applicazioni industriali tipiche: stampi, matrici e componenti di precisione
Uno degli ambiti in cui questa scelta si presenta più frequentemente è la produzione di stampi e utensili. Le matrici e i punzoni destinati allo stampaggio richiedono spesso profili con tolleranze strette e spigoli precisi, condizioni in cui il confronto tra i due processi diventa decisivo: un approfondimento specifico su questi componenti è disponibile nella guida dedicata al taglio a filo per stampi in metallo duro, che entra nel dettaglio delle geometrie tipiche di matrici e inserti.
Un altro caso ricorrente riguarda le piccole serie e i prototipi: quando servono pochi pezzi con geometrie complesse, personalizzate o con tolleranze fuori standard, il tempo di attrezzaggio della fresatura può risultare poco conveniente rispetto alla flessibilità del filo. Per valutare la produzione di componenti su richiesta, è utile consultare la pagina dedicata al taglio a filo metallo duro per pezzi complessi e piccole serie, che chiarisce quando questa strada è preferibile.
Conclusione
La scelta tra fresatura e elettroerosione a filo per il metallo duro dipende da tre variabili concrete: durezza del materiale, tolleranze richieste e complessità geometrica. La fresatura resta la soluzione più efficiente per rimuovere materiale su acciai non temprati e geometrie ampie; l’elettroerosione a filo entra in gioco quando servono precisione sotto i ±0,02 mm, componenti già temprati o profili con raggi molto stretti. Nella maggior parte dei casi reali, i due processi non sono alternativi ma complementari.