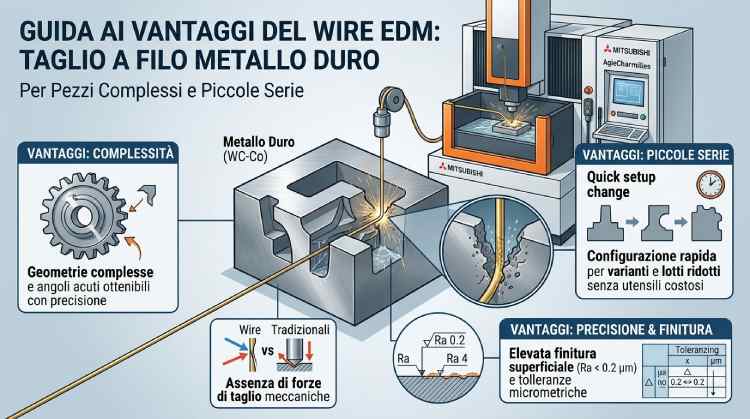
Un pezzo con un profilo intricato, spigoli vivi da rispettare al centesimo di millimetro e un lotto di produzione che non supera le dieci unità: è uno scenario che si ripete continuamente nella meccanica di precisione, e mette in crisi buona parte delle lavorazioni tradizionali. Quando il materiale da lavorare è metallo duro, la situazione si complica ulteriormente, perché la sua resistenza meccanica rende quasi impossibile l’asportazione di truciolo con utensili convenzionali senza consumarli in pochi passaggi. Il taglio a filo, noto anche come elettroerosione a filo o Wire EDM, nasce proprio per rispondere a questo tipo di esigenza: realizzare geometrie complesse su materiali estremamente duri, anche in piccole serie, senza dover investire in attrezzature dedicate. Nei paragrafi seguenti viene spiegato perché questa tecnologia funziona, quali vantaggi concreti offre e in quali settori viene impiegata più spesso.
| Aspetto | Dato indicativo |
|---|---|
| Tolleranze ottenibili | fino a ±0,005 mm |
| Diametro del filo elettrodo | generalmente tra 0,1 e 0,3 mm |
| Rugosità superficiale (Ra) | da 0,2 a 0,8 μm circa, a seconda dei parametri |
| Durezza del materiale lavorabile | indipendente dalla durezza, purché conduttivo |
| Attrezzature dedicate necessarie | nessuna (lavorazione programmata via CNC) |
| Lotti minimi lavorabili | anche pezzo singolo o piccola serie |
Perché il metallo duro è difficile da lavorare in piccoli lotti
Il metallo duro, composto tipicamente da carburi di tungsteno legati con una matrice di cobalto, viene scelto proprio per la sua altissima resistenza all’usura e alla compressione, con valori di durezza che possono superare i 90 HRA. Questa stessa caratteristica, però, lo rende ostile per chi deve lavorarlo con frese o utensili da taglio tradizionali: il tagliente si consuma rapidamente, la temperatura generata durante l’asportazione cresce in fretta e il rischio di microfratture sul pezzo aumenta a ogni passata.
Quando la produzione riguarda pochi pezzi, questo diventa un problema economico prima ancora che tecnico. Un utensile in metallo duro per fresatura può costare diverse centinaia di euro e degradarsi già dopo poche lavorazioni su materiali così duri, rendendo il costo per pezzo insostenibile se il lotto è di 5 o 10 unità. A questo si aggiunge la necessità, in molte lavorazioni tradizionali, di realizzare attrezzature di bloccaggio o dime specifiche, un investimento che ha senso solo su produzioni di volume elevato, non certo su una piccola serie o su un prototipo.
Come funziona il taglio a filo su metallo duro
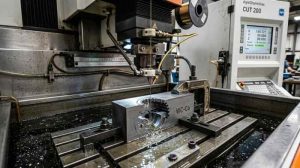
Il principio dell’elettroerosione a filo è diverso da qualsiasi lavorazione meccanica per asportazione di truciolo, ed è proprio questa differenza a renderlo efficace sui materiali più duri. Un filo elettrodo sottile, generalmente in ottone o rivestito in zinco, viene fatto scorrere lungo il percorso programmato mentre tra filo e pezzo si generano migliaia di microscariche elettriche al secondo, immerse in un liquido dielettrico che raffredda la zona di lavoro e asporta i residui di materiale eroso.
Il punto centrale da capire è che il processo non dipende dalla durezza meccanica del materiale, ma dalla sua conducibilità elettrica: il filo non tocca mai fisicamente il pezzo, quindi non subisce l’usura tipica di una fresa e non trasmette sollecitazioni meccaniche capaci di deformarlo. Per chi vuole comprendere il processo nel dettaglio, dai parametri elettrici alla scelta del filo elettrodo più adatto, la guida completa sul taglio a filo del metallo duro approfondisce ogni fase della lavorazione.
I vantaggi del taglio a filo per pezzi complessi
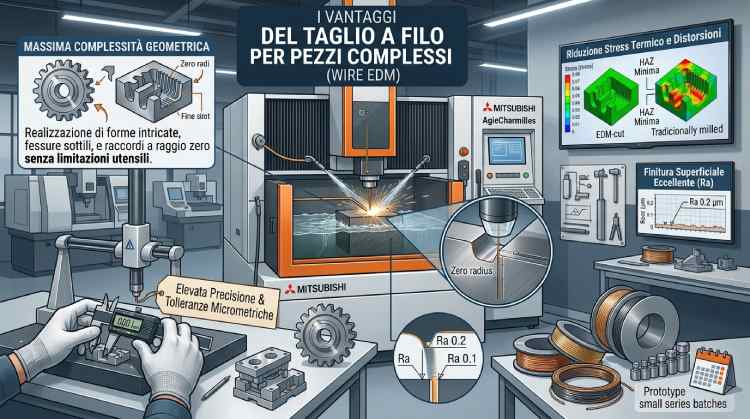
Su un pezzo dalla geometria articolata, con profili interni, piccoli raggi di raccordo o spigoli che devono restare vivi, il Wire EDM offre margini di precisione difficilmente raggiungibili con altre tecnologie applicate al metallo duro. Il filo, avendo un diametro ridotto, può seguire percorsi molto stretti e riprodurre dettagli che una fresa, vincolata al proprio raggio di utensile, semplicemente non riesce a realizzare.
Tra i vantaggi più concreti che un tecnico nota lavorando su questi pezzi ci sono:
- assenza di deformazioni meccaniche, perché non c’è contatto diretto tra utensile e pezzo
- tolleranze molto strette, spesso entro pochi micron
- finitura superficiale uniforme, ottenuta con passaggi di sgrossatura e finitura successivi
- ripetibilità dimensionale elevata anche su geometrie complesse ripetute nel tempo
- libertà geometrica, con la possibilità di realizzare angoli interni netti e sagome irregolari
Un aspetto che spesso sfugge a chi non lavora quotidianamente con questa tecnologia è che le macchine più moderne eseguono più passaggi sullo stesso profilo: uno di sgrossatura, per rimuovere rapidamente il materiale in eccesso, e uno o più di finitura, che riducono progressivamente la rugosità superficiale fino ai valori richiesti dal disegno tecnico. Questo approccio a passaggi multipli è ciò che permette di ottenere contemporaneamente precisione dimensionale e qualità della superficie, due requisiti che su altre lavorazioni tendono a essere in conflitto tra loro.
Perché il Wire EDM è la soluzione ideale per piccole serie e prototipi
Chi deve validare un componente prima di avviarne la produzione su larga scala si trova spesso di fronte a un bivio: aspettare la realizzazione di uno stampo dedicato, con tempi e costi non indifferenti, oppure trovare un metodo per ottenere subito un pezzo fedele al disegno definitivo. Il taglio a filo risponde bene a questa seconda esigenza, perché non richiede alcuna attrezzatura specifica: il percorso di taglio viene programmato direttamente da disegno CAD e trasferito al controllo CNC della macchina.
Questo significa che il costo di avvio di una lavorazione è quasi interamente legato alla programmazione e al tempo macchina, non all’acquisto di utensili o stampi dedicati. Per una produzione di 3, 10 o 50 pezzi, la differenza economica rispetto a una lavorazione che richiede attrezzature specifiche può essere sostanziale. In più, se durante la fase di prototipazione il disegno viene modificato, aggiornare il programma di taglio richiede in genere poche ore di lavoro, non la realizzazione di un nuovo stampo.
Settori e applicazioni tipiche del taglio a filo su metallo duro
Nella pratica, il taglio a filo su metallo duro trova impiego ovunque servano componenti di precisione realizzati in piccoli numeri, spesso con geometrie che cambiano da un progetto all’altro. Gli esempi più ricorrenti riguardano il mondo degli stampi e degli utensili da taglio, ma non si esauriscono lì.
| Settore | Componenti tipici |
|---|---|
| Stampaggio e formatura | matrici, punzoni, inserti per stampi |
| Meccanica di precisione | componenti su misura con tolleranze strette |
| Utensileria industriale | utensili da taglio in metallo duro |
| Settore aerospaziale | componenti con geometrie complesse e leghe dure |
| Settore medicale | piccoli componenti di precisione per dispositivi |
Nel campo degli stampi in particolare, il taglio a filo permette di realizzare inserti e punzoni con profili molto articolati, mantenendo al contempo tolleranze compatibili con l’accoppiamento tra le diverse parti dello stampo. Chi lavora in questo ambito trova un approfondimento specifico sulle applicazioni del taglio a filo per stampi in metallo duro, con esempi pratici legati a matrici e componenti stampati.
Come scegliere il fornitore giusto
Non tutte le officine che offrono elettroerosione a filo hanno la stessa esperienza specifica sul metallo duro, e questa differenza si vede soprattutto sui pezzi più complessi. Vale la pena valutare alcuni aspetti concreti prima di affidare una lavorazione: la capacità di leggere e interpretare disegni tecnici complessi, la disponibilità di macchine adatte a lavorazioni multi-passaggio per ottenere finiture fini, e la reale esperienza su lotti ridotti, che richiede un approccio diverso rispetto alla produzione in grandi volumi.
Un fornitore abituato a lavorare piccole serie sa anche gestire meglio le variazioni last minute nel disegno, un aspetto che nella fase di prototipazione capita più spesso di quanto si pensi.
In sintesi
Per pezzi complessi in metallo duro e produzioni in piccola serie, il taglio a filo unisce precisione dimensionale, assenza di deformazioni e libertà geometrica senza richiedere attrezzature dedicate. È una tecnologia che si adatta bene tanto ai prototipi quanto a piccoli lotti ricorrenti, con costi legati principalmente alla programmazione e al tempo macchina. Chi ha un disegno da valutare può richiedere un’analisi diretta del pezzo per capire tempi, tolleranze raggiungibili e fattibilità della lavorazione.