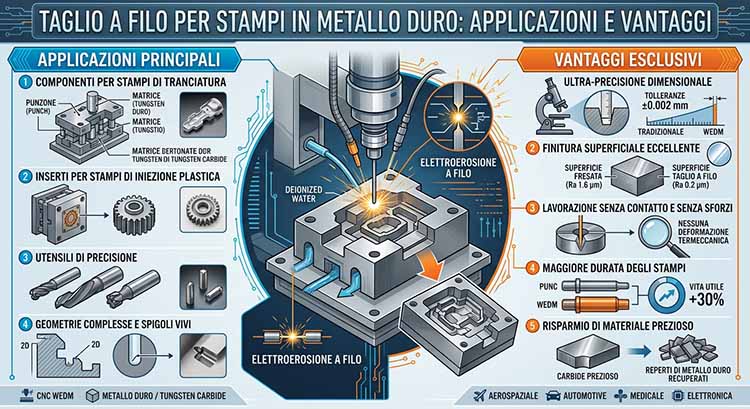
Il passaggio dalla materia prima al componente finito è uno dei momenti più delicati nella produzione di uno stampo, soprattutto quando il materiale di partenza è il metallo duro. Si tratta di una famiglia di materiali estremamente resistenti, pensati per sopportare milioni di cicli di lavoro, ma proprio questa caratteristica li rende difficili da lavorare con le tecnologie tradizionali. Il taglio a filo per elettroerosione risolve gran parte di questi problemi, permettendo di ottenere matrici, punzoni e inserti con una precisione altrimenti difficile da raggiungere. Nei paragrafi seguenti vengono spiegati il funzionamento del processo, i componenti che è possibile realizzare e i vantaggi concreti che offre a chi lavora con questo tipo di materiale.
| Aspetto | Dettaglio |
|---|---|
| Tecnologia | Elettroerosione a filo (Wire EDM) |
| Materiale lavorato | Metallo duro (carburo di tungsteno e leghe simili) |
| Componenti tipici | Matrici, punzoni, inserti, piastre di taglio |
| Tolleranze raggiungibili | Generalmente tra 0,003 e 0,02 mm |
| Finitura superficiale | Ra indicativamente tra 0,2 e 3,2 μm, in base al numero di passate |
| Vantaggio principale | Nessun contatto meccanico, quindi nessuna deformazione del pezzo |
Cos’è il metallo duro e perché è difficile da lavorare
Con il termine metallo duro si indica generalmente il carburo di tungsteno sinterizzato con leganti come cobalto o nichel, un materiale composito nato per unire durezza estrema e resistenza all’usura. Non è un caso che venga scelto per gli stampi destinati a produzioni di grande serie: la sua durezza si aggira indicativamente tra 85 e 92 HRA, un valore molto più alto rispetto ai comuni acciai per utensili temprati. Questa caratteristica, però, è anche il motivo per cui lavorarlo con frese o utensili da taglio tradizionali comporta un’usura molto rapida degli utensili stessi e tempi di lavorazione lunghi. Più il materiale è duro, meno un utensile meccanico riesce a incidere la superficie senza danneggiarsi o senza generare tensioni interne nel pezzo. È proprio questa difficoltà a spingere molte aziende verso processi di lavorazione non convenzionali, capaci di aggirare il problema dell’usura dell’utensile.
Come funziona il taglio a filo su metallo duro
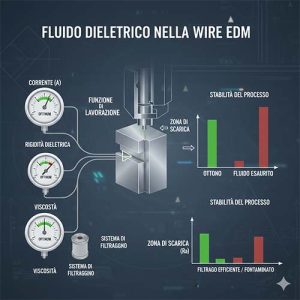
Un filo metallico sottile – generalmente in ottone o rivestito in zinco, con un diametro compreso tra 0,10 e 0,30 mm – funge da elettrodo nel processo di taglio a filo per elettroerosione, spesso indicato con la sigla WEDM. Il filo scorre continuamente tra due bobine e non tocca mai fisicamente il pezzo: tra filo e materiale viene generata una serie di scariche elettriche controllate, migliaia al secondo, che vaporizzano localmente il metallo lungo il percorso desiderato. Tutto il processo avviene immerso in un fluido dielettrico, quasi sempre acqua deionizzata, che raffredda l’area di lavoro e asporta i residui prodotti dall’erosione.
Per approfondire i principi generali di questa lavorazione può essere utile consultare l’articolo dedicato al taglio a filo del metallo duro, dove il processo viene descritto insieme alle sue varianti.
L’assenza di contatto meccanico è ciò che rende questa tecnologia particolarmente indicata per il metallo duro: la durezza del materiale, che rappresenta un limite per fresatura e tornitura, diventa qui un fattore quasi ininfluente, perché l’erosione avviene per via elettrotermica e non per abrasione fisica.
Perché il taglio a filo è la scelta ideale per gli stampi in metallo duro
Le dimensioni esatte di uno stampo in metallo duro devono restare stabili per centinaia di migliaia, a volte milioni, di cicli di stampaggio. Qualsiasi microdeformazione introdotta durante la produzione dello stampo si traduce, nel tempo, in pezzi stampati fuori tolleranza o in un’usura precoce di matrice e punzone. Le lavorazioni meccaniche tradizionali, esercitando una forza di taglio sul pezzo, generano tensioni residue e un certo riscaldamento localizzato, fattori che possono alterare la geometria finale su un materiale già molto rigido.
Il rischio si riduce drasticamente quando il pezzo non subisce forze meccaniche, come avviene nel taglio a filo. Il calore generato dalle scariche elettriche è concentrato in un’area estremamente ridotta e per un tempo brevissimo, e viene asportato quasi subito dal fluido dielettrico, limitando la zona termicamente alterata a pochi micrometri di profondità. Il risultato sono componenti che mantengono la geometria progettata anche dopo la lavorazione, un aspetto determinante quando matrice e punzone devono accoppiarsi con giochi di pochi centesimi di millimetro.
Componenti per stampi realizzabili con il taglio a filo
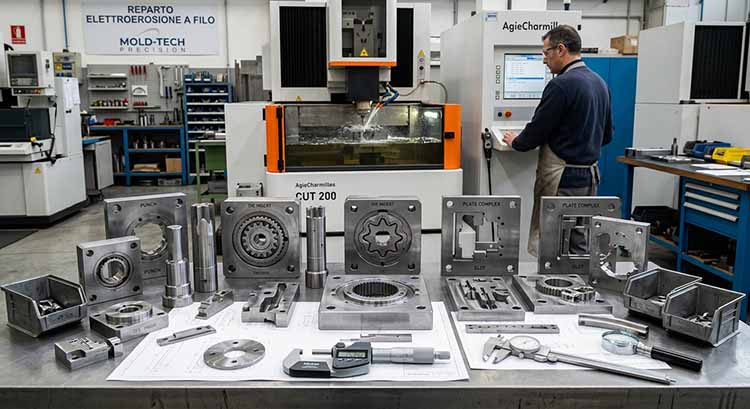
Diversi componenti di uno stampo per tranciatura o stampaggio possono essere ottenuti direttamente con il taglio a filo, spesso senza bisogno di ulteriori lavorazioni di rifinitura:
- Matrici: la parte femmina dello stampo, che definisce il profilo esterno del pezzo tranciato
- Punzoni: la parte maschio, che deve accoppiarsi con la matrice mantenendo un gioco costante lungo tutto il profilo
- Inserti di stampaggio: elementi sostituibili inseriti in piastre più grandi, utili per ridurre i costi di manutenzione dello stampo
- Piastre di taglio e guide: componenti che garantiscono l’allineamento corretto durante il ciclo di stampaggio
La ripetibilità è il vantaggio pratico più evidente nella produzione di questi elementi con il taglio a filo: una volta impostato il programma di taglio, lo stesso profilo può essere riprodotto identico su più pezzi, caratteristica utile quando uno stampo richiede più inserti con la stessa geometria o quando serve sostituire un componente usurato mantenendo l’accoppiamento originale con le altre parti dello stampo.
Geometrie complesse, spigoli netti e piccoli raggi
La libertà geometrica è uno degli aspetti che più distingue il taglio a filo dalle lavorazioni per asportazione di truciolo. Una fresa ha per natura un raggio minimo dettato dal diametro dell’utensile e non può quindi realizzare angoli interni perfettamente vivi. Il filo, avendo un diametro molto ridotto, consente invece di ottenere raggi interni molto piccoli e spigoli praticamente netti, elementi spesso richiesti nei profili di tranciatura per garantire un bordo pulito sul pezzo stampato.
Le forme articolate, con cambi di direzione stretti o cavità interne complesse, beneficiano particolarmente di questa caratteristica: sono situazioni comuni nella produzione di componenti per connettori elettrici, lamierini per motori o parti di precisione con profili non lineari.
Tolleranze strette e qualità della finitura superficiale
Uno stampo si misura anche nella capacità di mantenere tolleranze strette lungo tutto il profilo lavorato, e su questo il taglio a filo offre margini ampi rispetto ad altre lavorazioni.
| Numero di passate | Tolleranza indicativa | Finitura superficiale (Ra) |
|---|---|---|
| Sgrossatura (1 passata) | 0,01–0,02 mm | 1,6–3,2 μm |
| 1 passata di finitura | 0,005–0,01 mm | 0,8–1,6 μm |
| 2-3 passate di finitura | 0,003–0,005 mm | 0,2–0,8 μm |
Il tipo di accoppiamento richiesto tra matrice e punzone determina la scelta del numero di passate in produzione: per uno stampo di tranciatura standard può bastare una singola passata di finitura, mentre per applicazioni di precisione, dove il gioco tra i due componenti deve restare entro pochi micrometri, si ricorre generalmente a due o tre passate successive, ciascuna con parametri di scarica più delicati della precedente.
I principali vantaggi del taglio a filo per stampi in metallo duro
Riassumendo quanto descritto finora, i vantaggi concreti del taglio a filo applicato agli stampi in metallo duro sono:
- Nessuna deformazione meccanica: l’assenza di forze di taglio preserva la geometria originale del pezzo
- Precisione elevata: tolleranze fino a pochi micrometri, utili per accoppiamenti stretti tra matrice e punzone
- Libertà geometrica: spigoli netti, piccoli raggi e profili complessi
- Riduzione delle lavorazioni successive: il pezzo esce spesso già alla quota finale
- Ripetibilità: lo stesso profilo può essere riprodotto in modo identico su più componenti
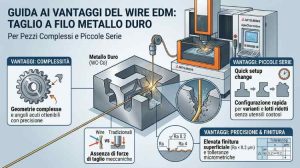
Le piccole serie e i componenti personalizzati sono i casi in cui questi vantaggi diventano particolarmente evidenti, perché ogni pezzo richiede un profilo dedicato. In questi casi, il taglio a filo per pezzi complessi e piccole serie permette di produrre anche un singolo componente con la stessa precisione garantita su lotti più grandi, senza dover realizzare attrezzature dedicate che avrebbero senso solo su volumi elevati.
Settori e applicazioni industriali
Diversi settori impiegano stampi in metallo duro realizzati con il taglio a filo, in particolare dove la produzione prevede grandi volumi e richiede componenti capaci di mantenere le tolleranze nel tempo. Nella produzione di lamierini per motori elettrici, ad esempio, gli stampi devono tranciare migliaia di lamine sottili al minuto mantenendo profili identici lungo tutta la produzione. Nel settore automotive vengono utilizzati per componenti che richiedono elevata resistenza all’usura, spesso in abbinamento a lamiere ad alta resistenza. Anche l’elettronica e la produzione di elettrodomestici fanno ampio uso di questi stampi, per tranciare connettori, contatti e piccoli componenti metallici dove precisione dimensionale e ripetibilità sono requisiti imprescindibili per il corretto funzionamento del prodotto finito.
Conclusione
Il taglio a filo per elettroerosione rappresenta oggi una delle soluzioni più affidabili per la produzione di stampi in metallo duro, perché supera i limiti delle lavorazioni meccaniche tradizionali su questo materiale. L’assenza di contatto fisico, la precisione micrometrica e la possibilità di realizzare geometrie complesse permettono di ottenere matrici e punzoni stabili nel tempo, capaci di mantenere le tolleranze anche dopo cicli di produzione molto intensi. Per chi progetta o commissiona stampi destinati a grandi serie, così come per chi necessita di componenti su piccola scala, questa tecnologia offre un equilibrio difficile da raggiungere con altri processi.