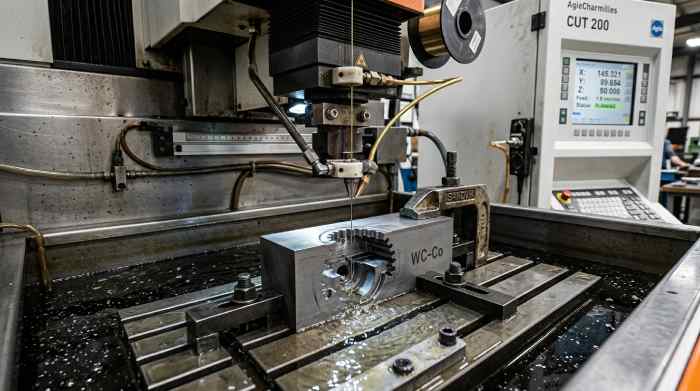
Chi lavora ogni giorno con acciai temprati, carburi sinterizzati e leghe ad alta durezza conosce bene un problema ricorrente: più un materiale è resistente, più diventa complicato lavorarlo con precisione senza comprometterne le proprietà. Il taglio a filo per elettroerosione nasce proprio per rispondere a questa esigenza, offrendo un metodo che permette di intervenire sul metallo duro senza le limitazioni tipiche delle lavorazioni meccaniche tradizionali. Di seguito viene spiegato cos’è il metallo duro, perché è difficile da lavorare, come funziona nel dettaglio l’elettroerosione a filo e in quali ambiti industriali trova applicazione.
| Aspetto | Dettaglio |
|---|---|
| Materiale lavorabile | Metalli duri e leghe conduttive, indipendentemente dalla durezza |
| Principio di funzionamento | Scariche elettriche controllate tra filo ed elettrodo |
| Contatto meccanico | Assente: nessuna forza di taglio applicata al pezzo |
| Precisione tipica | Tolleranze fino a pochi micron |
| Geometrie realizzabili | Profili complessi, spigoli vivi, piccoli raggi |
| Applicazioni principali | Stampi, matrici, punzoni, inserti, utensili di precisione |
Cos’è il metallo duro e perché è un materiale critico da lavorare
Con l’espressione metallo duro si indica generalmente un materiale composito ottenuto per sinterizzazione, composto da particelle di carburi (tipicamente carburo di tungsteno) legate con un metallo come il cobalto. Il risultato è un materiale con una durezza molto elevata, spesso compresa tra 1.400 e 1.800 HV, a seconda della percentuale di legante e della granulometria dei carburi utilizzati.
Questa combinazione conferisce al metallo duro due caratteristiche che lo rendono prezioso in ambito industriale: un’eccellente resistenza all’usura e la capacità di mantenere il filo tagliente anche dopo migliaia di cicli di lavoro. Non è un caso che venga scelto per la produzione di stampi, matrici e utensili destinati a lavorazioni ripetute su larga scala. Allo stesso tempo, però, questa durezza porta con sé una certa fragilità: il materiale tende a comportarsi in modo rigido sotto sollecitazione meccanica, con un rischio concreto di microfratture se sottoposto a urti o vibrazioni localizzate.
Perché il metallo duro è difficile da tagliare con metodi tradizionali
Le lavorazioni per asportazione di truciolo, come la fresatura o la tornitura, si basano sul contatto diretto tra un utensile e il pezzo da lavorare. Su un materiale come il metallo duro, questo approccio comporta alcune criticità pratiche piuttosto evidenti.
Il primo problema è l’usura dell’utensile: un materiale con durezza superiore a 1.400 HV consuma rapidamente anche gli inserti in metallo duro stesso o in ceramica, aumentando i costi di produzione e riducendo la produttività. Il secondo problema riguarda il calore generato dall’attrito: temperature localizzate troppo elevate possono alterare la microstruttura superficiale del pezzo, con conseguenze sulla durata e sulla stabilità dimensionale nel tempo. Infine, va considerato il rischio di microfratture, causate dalle sollecitazioni meccaniche ripetute su un materiale intrinsecamente fragile.
Per questi motivi, quando si lavora con componenti destinati a mantenere tolleranze strette e superfici prive di difetti, molte aziende scelgono un approccio alternativo che elimina il contatto meccanico diretto.
Le criticità principali in sintesi
- Usura rapida degli utensili da taglio tradizionali
- Generazione di calore localizzato con possibile alterazione superficiale
- Rischio di microfratture dovute a sollecitazioni meccaniche
- Difficoltà nel realizzare geometrie con spigoli netti o piccoli raggi
Cos’è il taglio a filo e come funziona l’elettroerosione
Il taglio a filo, tecnicamente noto come elettroerosione a filo o Wire EDM (Wire Electrical Discharge Machining), è un processo che sfrutta scariche elettriche controllate per asportare materiale da un pezzo conduttivo, senza che vi sia alcun contatto meccanico diretto tra l’utensile e il pezzo stesso.
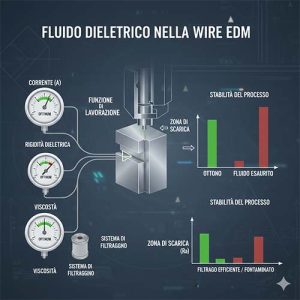
Il funzionamento si basa su un filo metallico sottile, generalmente in ottone o rame rivestito, con un diametro che nella maggior parte delle applicazioni varia tra 0,1 e 0,3 millimetri. Questo filo funge da elettrodo e scorre continuamente lungo un percorso definito dal programma di taglio, mantenendo una distanza costante dal pezzo, immerso in un fluido dielettrico (solitamente acqua deionizzata). Tra filo e pezzo vengono generate migliaia di micro-scariche elettriche al secondo, ciascuna delle quali vaporizza una minuscola quantità di materiale, asportandolo in modo progressivo e controllato.
Le fasi tipiche del processo
Un ciclo di lavorazione a filo si articola generalmente in più passate successive:
- Passata di sgrossatura, che asporta la maggior parte del materiale con una velocità di avanzamento più elevata
- Una o più passate di finitura, che affinano tolleranze e qualità superficiale
- Controllo dimensionale finale, spesso integrato direttamente nel ciclo macchina
Va sottolineato un aspetto tecnico fondamentale: la durezza del materiale ha un’influenza secondaria sulla velocità di asportazione. A differenza delle lavorazioni meccaniche, dove un materiale più duro rallenta drasticamente il processo e consuma l’utensile, nell’elettroerosione ciò che conta principalmente è la conducibilità elettrica del pezzo, non la sua durezza meccanica.
Perché l’elettroerosione a filo è adatta al metallo duro
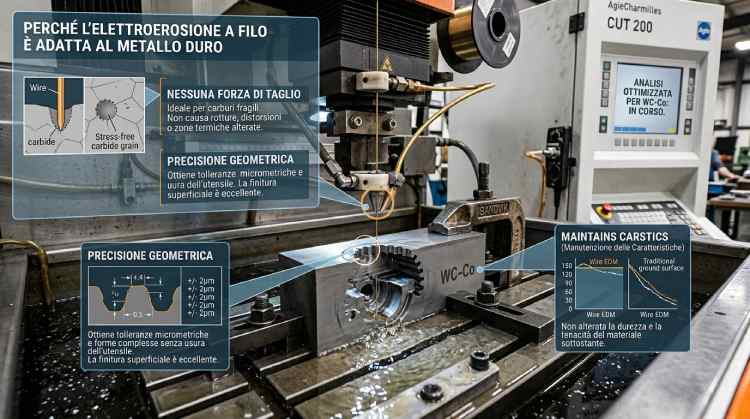
Proprio per questa caratteristica, l’elettroerosione a filo risulta particolarmente indicata per lavorare il metallo duro. L’assenza di contatto meccanico elimina alla radice due dei problemi descritti in precedenza: non ci sono forze di taglio che possano generare microfratture, e non c’è un utensile fisico che si usuri a contatto con un materiale così resistente.
Un altro vantaggio pratico riguarda i materiali già temprati o trattati termicamente. Nelle lavorazioni meccaniche, un trattamento termico va quasi sempre eseguito dopo la lavorazione, perché altrimenti il materiale indurito comprometterebbe l’utensile. Con il taglio a filo, invece, è possibile lavorare il pezzo anche dopo tempra o trattamento superficiale, perché il processo non dipende dalla durezza meccanica del materiale. Questo aspetto viene approfondito in modo specifico in Elettroerosione a filo su metallo duro: vantaggi e applicazioni, dove vengono analizzati nel dettaglio i benefici di questa tecnologia applicata a materiali già induriti.
Un consiglio pratico che vale la pena condividere: quando un componente in metallo duro presenta uno spessore importante, conviene sempre valutare una passata di sgrossatura più lenta del solito. Un avanzamento troppo aggressivo, anche con un processo senza contatto meccanico, può comunque generare micro-tensioni residue nel materiale se la dissipazione del calore non è ottimale.
Precisione, tolleranze e finitura superficiale ottenibili
Uno degli aspetti che rende il taglio a filo una scelta affidabile per applicazioni di precisione è la sua ripetibilità. Ogni passata successiva alla sgrossatura permette di affinare progressivamente sia la tolleranza dimensionale sia la qualità della superficie ottenuta, fino a raggiungere valori difficilmente ottenibili con altre tecnologie su materiali così duri.
| Tipo di passata | Obiettivo | Tolleranza tipica | Rugosità superficiale (Ra) |
|---|---|---|---|
| Sgrossatura | Asportazione rapida del materiale in eccesso | ± 0,02 – 0,05 mm | 3 – 6 µm |
| Prima finitura | Correzione dimensionale | ± 0,01 mm | 1 – 2 µm |
| Finitura successiva | Rifinitura di precisione | Fino a ± 0,005 mm | 0,2 – 0,8 µm |
Questi valori possono variare in base allo spessore del pezzo, al tipo di generatore utilizzato e al fluido dielettrico impiegato, ma danno un’indicazione realistica di quanto il processo sia scalabile: si può scegliere il numero di passate in funzione della tolleranza richiesta dal disegno tecnico, ottimizzando tempi e costi di lavorazione senza compromettere il risultato finale.
Geometrie complesse: cosa si può realizzare con il taglio a filo su metallo duro
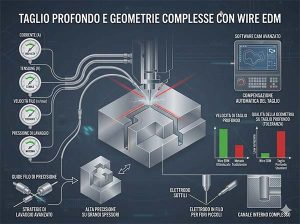
Uno dei motivi per cui questa tecnologia viene scelta così spesso per il metallo duro riguarda la libertà geometrica che offre. Poiché non esiste un utensile rotante che debba fisicamente “girare” attorno a un profilo, è possibile realizzare forme che sarebbero semplicemente irrealizzabili con una fresa.
Tra le geometrie tipicamente realizzabili con il taglio a filo si trovano profili interni chiusi, spigoli perfettamente netti a 90 gradi, raggi di raccordo estremamente ridotti (anche inferiori al decimo di millimetro) e sagome complesse con andamenti irregolari. Questo si traduce in una libertà progettuale che permette di disegnare componenti pensando esclusivamente alla funzione, senza dover adattare la geometria alle limitazioni di un utensile fisico.
Va anche detto che il taglio a filo consente di lavorare spessori considerevoli mantenendo la stessa precisione dall’inizio alla fine del taglio, un aspetto non scontato quando si parla di materiali così densi e resistenti.
Applicazioni industriali del taglio a filo su metallo duro
Le caratteristiche descritte finora spiegano perché il taglio a filo sia diventato uno standard in specifici settori della meccanica di precisione. L’applicazione più diffusa riguarda la produzione di componenti per stampi: matrici, punzoni e inserti realizzati proprio in metallo duro per resistere all’usura durante migliaia (a volte milioni) di cicli di stampaggio.
Oltre agli stampi, il taglio a filo trova impiego nella realizzazione di utensili di taglio, dime di controllo, componenti per l’industria degli utensili da lavorazione e più in generale in tutti quei casi in cui un pezzo deve mantenere precisione dimensionale nonostante sia sottoposto a forte usura in esercizio. Un approfondimento specifico su questo tema, con esempi concreti di componenti realizzabili, è disponibile in Taglio a filo per stampi in metallo duro: applicazioni e vantaggi.
Settori e componenti tipici
- Stampi per lo stampaggio a caldo e a freddo
- Matrici e punzoni di precisione
- Inserti da taglio per utensili
- Componenti per l’industria meccanica generale soggetti a forte usura
Elettroerosione a filo o altre tecnologie: quando scegliere il taglio a filo
Non tutte le lavorazioni su metallo duro richiedono necessariamente l’elettroerosione a filo. La scelta della tecnologia più adatta dipende da alcune variabili concrete: la durezza effettiva del materiale, la complessità geometrica richiesta, la tolleranza dimensionale necessaria e il numero di pezzi da produrre.
In linea generale, quando il materiale è già temprato, quando la geometria richiede spigoli netti o profili complessi, o quando la tolleranza richiesta è particolarmente stretta, il taglio a filo rappresenta la soluzione più affidabile. Quando invece si lavora con materiali meno duri, geometrie semplici e produzioni in grande serie, altre tecnologie possono risultare più rapide ed economiche. Un confronto più approfondito su questi criteri decisionali si trova nell’articolo dedicato al tema.
Un dato interessante da tenere presente riguarda la produttività: la velocità di asportazione dell’elettroerosione a filo è generalmente più bassa rispetto a una fresatura su materiali teneri, ma su un metallo duro già temprato questo divario si riduce drasticamente, perché la lavorazione meccanica tradizionale rallenta a sua volta in modo significativo.
Come valutare un componente prima della lavorazione
Prima di richiedere una lavorazione a filo, è utile avere chiari alcuni elementi che permettono di ottenere un preventivo accurato e tempistiche realistiche. Il disegno tecnico dovrebbe indicare chiaramente le tolleranze richieste su ogni quota critica, il tipo esatto di metallo duro utilizzato (compresa la percentuale di legante, se disponibile) e la finitura superficiale attesa.
Altri elementi determinanti riguardano la quantità di pezzi da produrre, distinguendo tra prototipo singolo, piccola serie o produzione ripetuta, e lo spessore del materiale, che incide direttamente sui tempi di taglio e sul numero di passate necessarie. Fornire queste informazioni fin dal primo contatto con il fornitore permette di ridurre tempi di valutazione e di ottenere una stima realistica sia dei costi sia dei tempi di consegna.
Conclusione
Il taglio a filo per elettroerosione rappresenta oggi una delle soluzioni più affidabili per lavorare il metallo duro con precisione, senza le limitazioni tipiche delle lavorazioni meccaniche tradizionali. L’assenza di contatto diretto tra utensile e pezzo permette di ottenere geometrie complesse, tolleranze strette e superfici di qualità, anche su materiali già temprati. Per questo motivo è diventato uno standard per la produzione di stampi, matrici e componenti destinati a un uso intensivo, dove precisione e resistenza all’usura devono convivere senza compromessi.